
截至2025年9月,我国电动自行车社会保有量约3.8亿辆。《电动自行车安全技术规范》(GB 17761—2024)实施后,锂电池纳入CCC认证管理,行业关注点主要集中在电池本体性能与整车安全。新国标对制造全过程管控的要求,正沿供应链向物流环节传导。广东省林格科技集团有限公司在托盘租赁与循环共用业务中注意到,电池制程间的载具衔接方式,与电芯、模组在跨工厂转运过程中的状态一致性有直接关联。以下从带板运输的安全价值、衔接路径与技术依据三个层面展开分析。
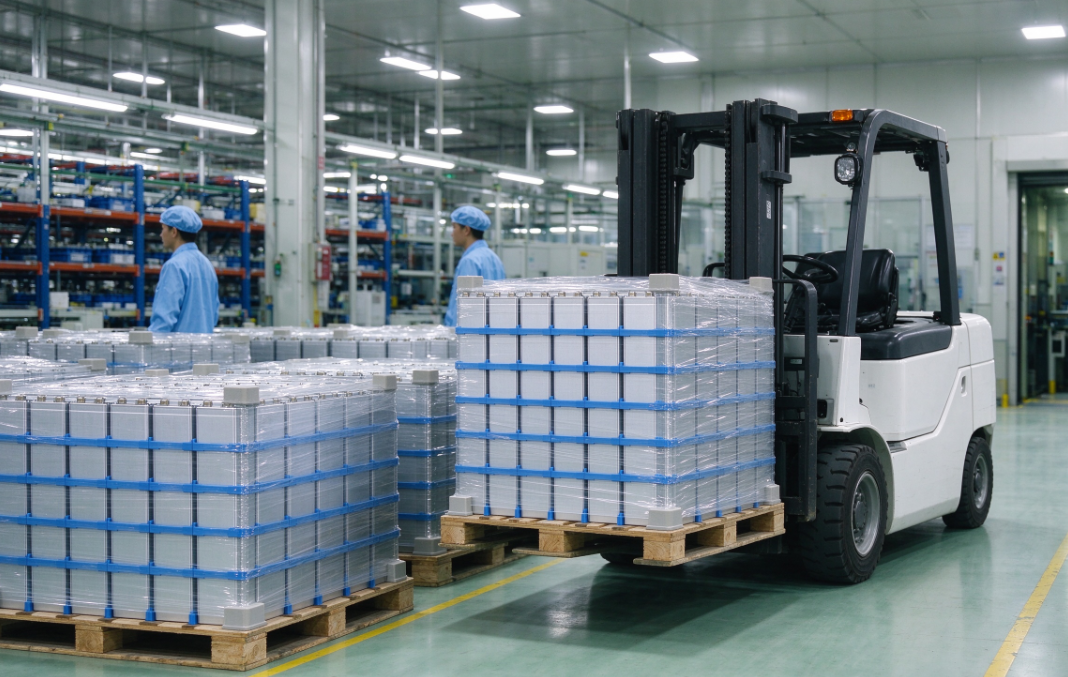
(一)运输防护从产品检测延伸至过程管控
电池单体及模组运输需防水防潮、避免受压、最小单元隔离固定、预留安全距离,运输过程中还需监控环境温度。在CCC认证框架下,电池从电芯出厂到PACK组装再到整车装配,每个节点的状态一致性需要可追溯。带板运输使电池在跨工厂转运时保持同一单元状态,减少中途拆板带来的额外搬运与环境暴露。
(二)载具固定方式影响运输安全
电池组单件重量多在10至30公斤区间,换电柜大容量电池组重量更高。固定不牢可能导致电极受损或外壳破裂。SB/T 11265‑2025规定循环共用托盘平面尺寸为1200mm×1000mm,适用于经过分拣、维修后再次投入使用的木质和塑料托盘。统一规格托盘配合专用固定结构,可使带板运输在制程间实现防移位、防短路、耐冲击的系统性防护。
电池制造存在两级关键流转:电芯厂发往PACK厂,PACK厂组装后发往整车厂。两个环节的带板运输落地条件存在差异。
(一)电芯厂至PACK厂:整板流转减少倒板
规格统一时,电芯码板后整板装车,到厂后整板进入暂存区或产线缓存位,中途无需拆板。SB/T 11264‑2025对托盘单元货物交接作出规范,适用于供应链上下游企业间的货物带板运输作业及交接。若两端托盘规格不一致,电芯需在收货后倒板换托才能进入产线,倒板过程中人工搬运接触电芯的频次相应增加。
(二)PACK厂至整车厂:载具连续使用
PACK厂完成电池组组装后,成品继续以同一托盘单元进入成品库,发往整车厂时整板装卸、中途不拆板。这一环节带板运输的连续性,取决于PACK厂与整车厂在托盘规格、叉车属具、月台高度上的匹配程度。任一环节设备标准不统一,都会在交接节点产生倒板作业。
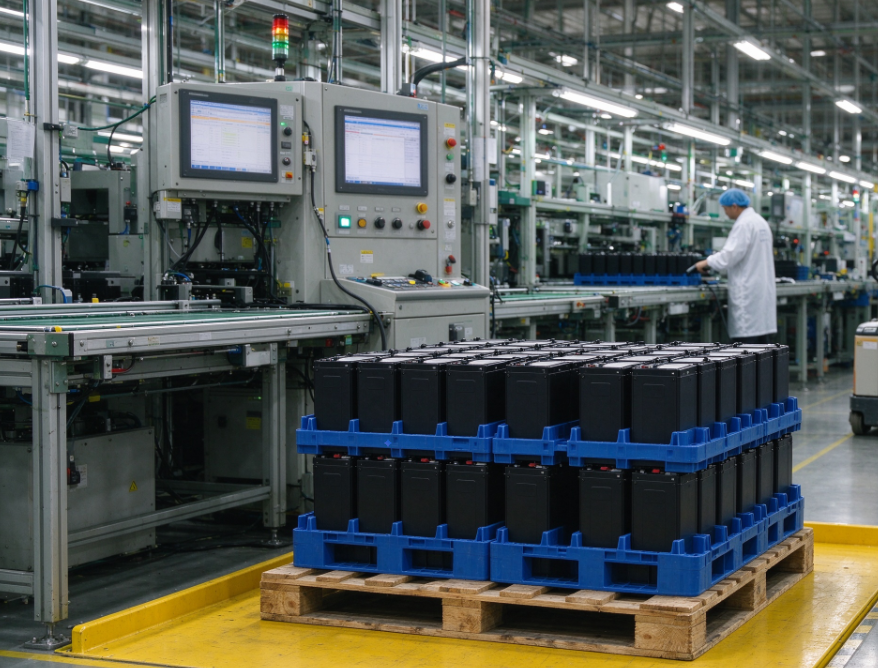
(一)1200mm×1000mm规格的优先适配
按SB/T 11265‑2025,循环共用托盘平面尺寸为1200mm×1000mm。该规格与货架横梁搭接尺寸、叉车属具、运输车辆厢内空间已形成较为成熟的匹配关系,是电池制造供应链推行带板运输的优先载具规格。
(二)托盘质量标准为交接核验提供依据
SB/T 11265‑2025对循环共用托盘的材料、外观、性能作出系统规定:木质托盘各部件含水率不应高于22%,托盘顶铺板和底铺板应无影响使用的变形,且应无外来物质粘连(如纸板、胶带、贴纸、缠绕膜等)。带板运输中的载具交接,可据此执行外观、形变、污染状态的核验,减少跨主体交接时的责任争议。
(三)跨区域回收网络支撑载具循环
电池制造产能主要集中在福建、广东、江苏、四川等区域。载具运营企业需在主要电池产业集聚区布局回收网点,支撑空托盘的就近回收与再投放,使带板运输所依赖的标准托盘在电芯厂、PACK厂、整车厂之间形成持续流转。
新国标对电池安全的要求,正在从产品本体向制造全过程延伸。制程间推行带板运输,既是物流环节的作业优化,也是电池质量管控在供应链层面的基础设施。标准托盘在电芯厂、PACK厂、整车厂之间的贯通使用,既是减少倒板损耗的现实需要,也是过程一致性管理在物流端的具体落地。


